Ang isang wire harness ay maaaring magmukhang perpekto sa bangko ngunit masira pa rin sa sandaling ito ay maisaksak. Ang isang terminal na naitulak sa maling butas, isang maluwag na hibla na dumadampi sa susunod na circuit, o isang crimp na kumakapit lamang sa pamamagitan ng friction ay hindi lalabas sa isang larawan. May mga pagsubok sa wire harness upang matukoy ang mga problemang iyon bago pa man makarating ang harness sa isang assembly line o isang kagamitan sa field.
Ipinapaliwanag ng gabay na ito ang mga pagsubok na pinakamadalas gamitin, kung ano ang natutukoy ng bawat isa, at kung paano karaniwang nabubuo ang isang plano ng pagsubok. Kung bago ka pa lang sa paksang ito, makakatulong na magsimula sa kung ano ang isang wire harness at kung paano ito naiiba sa isang cable assembly.
Bakit mahalaga ang pagsusuri sa wire harness
Ang isang harness ay nagko-concentrate ng dose-dosenang o kahit daan-daang circuit sa isang bahagi. Ang bawat dagdag na wire, splice, at connector ay isa pang lugar kung saan maaaring magkamali ang isang bagay, at ang halaga ng isang aberya ay lumalaki habang lumalayo ito. Ang isang maling wire na natagpuan sa test station ay tumatagal ng ilang minuto upang maayos. Ang parehong maling wire na natagpuan pagkatapos mai-install ang harness sa loob ng isang makina ay maaaring mangahulugan ng pagsira, muling paggawa, at isang hindi nasagot na kargamento.
Karamihan sa mga pagsubok na elektrikal ay hindi mapanira, kaya maaari itong isagawa sa bawat yunit. Ang mga mekanikal na pagsubok tulad ng mga pull test ay sumisira sa sample, kaya naman ginagawa ang mga ito sa isang tinukoy na plano ng sampling.
Visual at dimensional na inspeksyon
Ang inspeksyon ay isinasagawa bago ikabit ang anumang instrumento. Inihahambing ng mga inspektor ang harness sa drowing: kabuuang haba, mga posisyon ng breakout, mga label, sleeving, at ang oryentasyon ng bawat konektor. Hinahanap nila ang insulasyon na may butas o umbok at sinusuri kung ang bawat terminal ay ganap na nakalagay at ang mga pangalawang kandado ay nakakabit.
Ang mga crimp ay nakakakuha ng sarili nilang atensyon. Ang isang mahusay na crimp ay nagpapakita ng mga hibla ng konduktor na nakikita lampas sa barrel, ang insulation grip na humahawak sa jacket nang hindi ito pinuputol, at isang maliit na bell mouth sa pasukan. Ang taas ng crimp ay karaniwang sinusukat gamit ang isang micrometer kapag naka-set up ang isang makina. Maraming tagagawa ang gumagamit ng IPC/WHMA-A-620, ang pamantayan sa pagtanggap ng industriya para sa mga cable at wire harness assemblies, bilang sanggunian para sa kung ano ang pumasa at kung ano ang hindi.
Pagpapatuloy na pagsubok
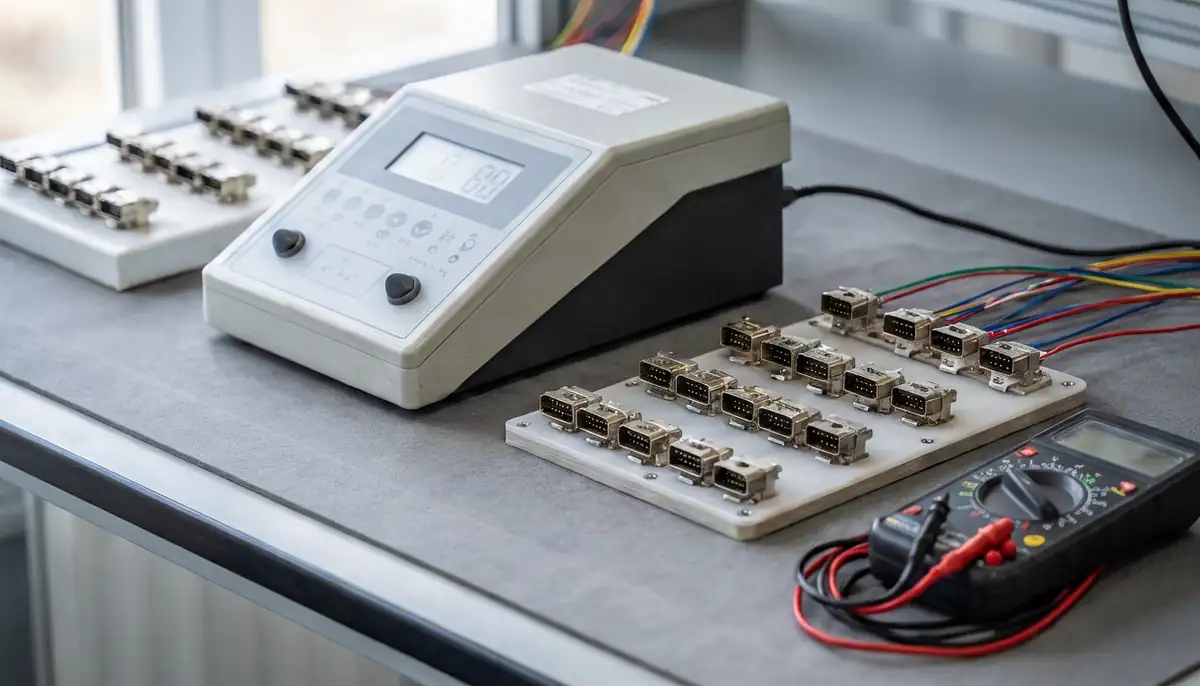
Kinukumpirma ng continuity testing na mayroong bawat nilalayong koneksyon. Nagpapadala ang tester ng isang maliit na signal sa bawat circuit at sinusuri kung ito ay nakakarating sa tamang pin sa kabilang dulo. Ang isang open circuit, na dulot ng sirang konduktor, nawawalang alambre, o isang terminal na hindi kailanman nakakabit, ay agad na lumalabas.
Ang mga automated harness tester ay gumagana mula sa isang wire list, kadalasang tinatawag na netlist, na naglalarawan kung aling mga punto ang dapat kumonekta. Dahil alam ng tester ang inaasahang mapa, maaari rin nitong iulat ang mga maling wire: isang wire na umaabot sa tamang connector ngunit napupunta sa maling cavity.
Pagtukoy ng maikling circuit
Ang short circuit ay isang koneksyon na hindi dapat umiiral. Ang mga karaniwang sanhi ay ang naligaw na hibla na naiwan pagkatapos tanggalin, nasira ang insulation habang nagruruta, o sobrang panghinang na nagdudugtong sa dalawang contact. Sa panahon ng short circuit test, sinusuri ng tester ang bawat punto laban sa bawat iba pang punto sa harness, kaya kahit isang short circuit sa pagitan ng dalawang konektor sa magkabilang dulo ay matatagpuan.
Ang ilang depekto ay lumalabas lamang kapag gumagalaw ang harness. Para sa mga iyon, ibinabaluktot ng mga technician ang bundle at mga konektor habang minomonitor ng tester ang mga circuit, na tumutulong na matukoy ang mga pasulput-sulpot na pagbukas at pag-iikli.
Pagsukat ng paglaban
Ang isang pangunahing pagsusuri ng continuity ay nakakapasa sa anumang circuit na mas mababa sa isang itinakdang threshold, kaya ang isang mahinang crimp o isang conductor na may sirang mga hibla ay maaari pa ring makalusot. Ang pagsukat ng aktwal na resistensya ng bawat circuit ay nagsasara ng puwang na iyon. Ang mga resultang mas mataas kaysa sa inaasahan para sa wire gauge at haba ay tumutukoy sa isang mahinang crimp, sirang mga hibla, o maling laki ng wire. Para sa napakababang halaga, ang pagsukat ng four-wire (Kelvin) ay nag-aalis ng resistensya ng mga test lead mula sa pagbasa.
Pagsubok sa resistensya ng hipot at pagkakabukod
Gumagamit ang mga pagsubok sa continuity at shorts ng mababang boltahe. Hindi nito sasabihin sa iyo kung kayang tiisin ng insulation ang boltaheng nakikita ng produkto habang ginagamit. Ang isang hypot test, na tinatawag ding dielectric resistant test, ay naglalapat ng boltahe na mas mataas sa operating voltage sa pagitan ng mga konduktor, at sa pagitan ng mga konduktor at anumang shield o ground. Sinusukat ng tester ang leakage current, at ang pagkasira o labis na leakage ay nagpapahiwatig ng manipis na insulation, isang nick, kontaminasyon, o mga konduktor na masyadong magkakalapit ang ruta.
Ang pagsubok sa resistensya sa pagkakabukod ay may malapit na kaugnayan. Naglalapat ito ng boltaheng DC at iniuulat ang resistensya ng pagkakabukod, kadalasan sa megohms. Para sa parehong pagsubok, ang boltahe, oras ng pagtigil, at mga limitasyon sa pagpasa ay nagmumula sa ispesipikasyon ng produkto o sa pamantayang naaangkop sa huling produkto. Walang iisang numero na akma sa bawat harness.
Hindi lahat ng harness ay nangangailangan ng mga pagsubok na ito. Ang mga low-voltage signal harness ay kadalasang ganap na sakop ng continuity at shorts testing, habang ang mga power distribution harness at ang mga ginagamit sa mga appliances, HVAC equipment, o industrial machinery ay mas malamang na may mga detalye ng mga ito.
Pagsubok sa paghila at pagsusuri ng crimp
Sinusukat ng pull test ang puwersang kailangan upang paghiwalayin ang isang crimped terminal mula sa wire nito. Ang resulta ay inihahambing sa isang minimum na halaga para sa wire gauge na iyon, na kinuha mula sa detalye ng customer o mula sa mga nailathalang talahanayan tulad ng mga nasa IPC/WHMA-A-620 o UL 486A-486B. Dahil ang sample ay nasira, ang mga pull test ay isinasagawa sa pag-setup ng makina, pagkatapos ng pagpapalit ng tooling, at sa mga itinakdang pagitan habang nasa produksyon.
Ang pagsusuri ng cross-section ay mas malalim pa. Ang crimp ay pinuputol, pinakintab, at sinusuri sa ilalim ng magnification upang suriin kung gaano kahusay ang pagkakasiksik ng mga hibla at kung may mga puwang sa loob ng bariles. Karaniwan itong nangyayari sa mga kwalipikasyon ng proseso at mga pana-panahong pag-audit.
Functional na pagsubok
Ang ilang mga harness ay may mga bahagi tulad ng mga diode, resistor, piyus, relay, o switch. Ang isang functional test ay nagsasaksak ng harness sa isang fixture na ginagaya ang huling produkto, o sa mismong produkto, at sinusuri kung ang lahat ay gumagana ayon sa disenyo. Ito ang pinakamalapit na pagsusuri sa totoong paggamit at karaniwang tinutukoy kasama ng customer.
Mabilisang sanggunian: kung ano ang nakukuha ng bawat pagsubok
| Pagsubok | Ang nahuhuli nito | Karaniwang dalas |
|---|---|---|
| Biswal at dimensyonal | Maling haba, nawawalang mga label, sirang insulasyon, mga hindi naka-upo na terminal | Bawat unit |
| Pagpapatuloy | Bukas na mga circuit, nawawalang mga wire, hindi nakakabit ang mga terminal | Bawat unit |
| Shorts at maling alambre | Mga hindi gustong koneksyon, mga kable sa maling lukab | Bawat unit |
| Paglaban | Hindi maayos na mga kulot, sirang mga hibla, maling sukat ng alambre | Bawat yunit o ayon sa tinukoy |
| Paglaban sa hipot at pagkakabukod | Mahinang insulasyon, mga siwang, mga konduktor na masyadong magkakalapit | Dahil kinakailangan ng produkto |
| Pagsubok sa paghila | Mahinang o hindi tamang mga crimp | Pag-setup at mga pana-panahong sample |
| Cross-section | Kalidad ng panloob na pagkipot | Kwalipikasyon at mga pag-awdit |
| Gumaganang | Pag-uugali ng bahagi at sistema | Gaya ng napagkasunduan sa customer |
Paano binubuo ang plano ng pagsubok sa wire harness
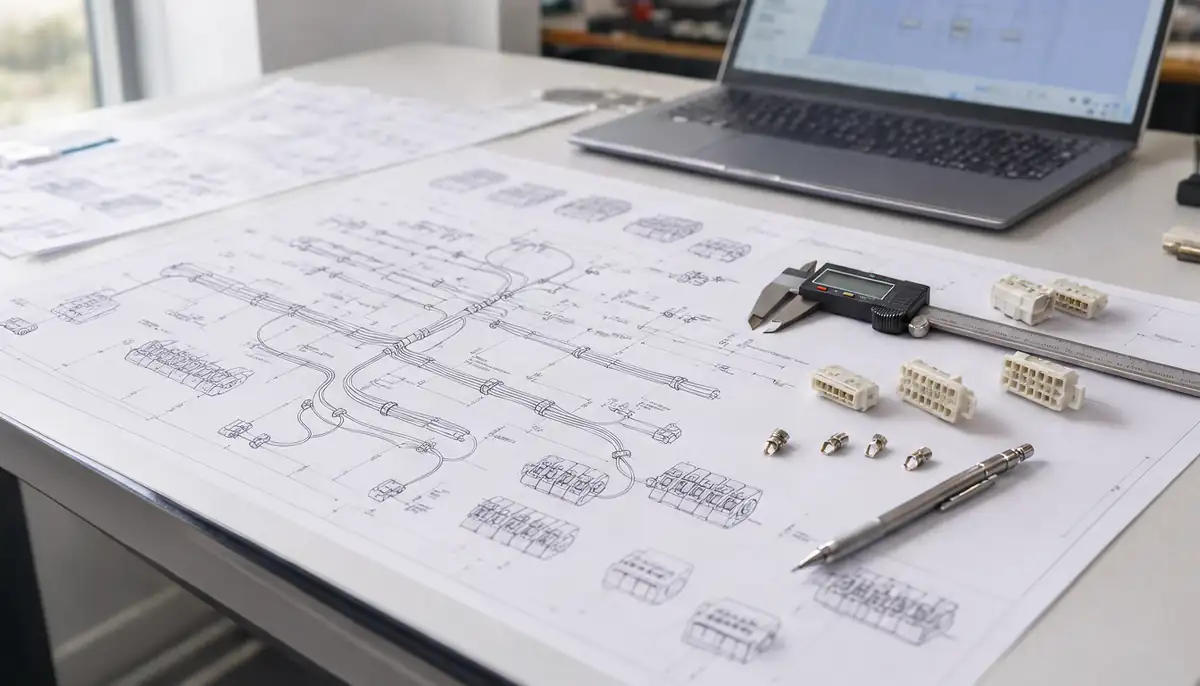
Ang plano ng pagsubok ay nagsisimula sa pagguhit at listahan ng mga kable. Mula roon, tinutukoy ng tagagawa ang mga punto ng pagsubok, pinipili kung aling mga pagsubok ang naaangkop, at itinatakda ang mga limitasyon: maximum na resistensya bawat circuit, boltahe ng hipot at oras ng pagtigil, at pinapayagang tagas. Ang isang test fixture ay ginawa gamit ang mga mating connector upang ang bawat harness ay mabilis na maisaksak at sa parehong paraan sa bawat oras.
Saklaw din ng plano ang pagkuha ng mga sample para sa mga mapanirang pagsubok, kung ano ang mangyayari sa isang nabigong yunit, at kung paano itinatala ang mga resulta. Ang pag-log ng mga resulta ayon sa serial number o lot ay nagbibigay ng traceability kung may lumitaw na tanong sa ibang pagkakataon. Ang mga unang yunit mula sa isang bagong setup ay karaniwang sinusuri nang buo bilang isang inspeksyon sa unang artikulo bago magsimula ang regular na produksyon.
Kung bibili ka ng harness, isama ang iyong mga kinakailangan sa pagsubok sa drawing kapag humiling ka ng quote. Naiiwasan nito ang mga sorpresa sa presyo at lead time, at binibigyan nito ang supplier ng malinaw na target. Ang isang kasosyo na nag-aalok ng custom wire harness manufacturing ay dapat na kayang suriin ang mga kinakailangang iyon at magmungkahi ng isang plano sa pagsubok na akma sa disenyo. Ang parehong mga prinsipyo ay nalalapat sa mas simpleng point-to-point cable assemblies.
Mga madalas itanong
Ano ang pagkakaiba ng continuity at hypot testing?
Gumagamit ang continuity testing ng mababang boltahe upang kumpirmahin na ang bawat circuit ay konektado kung saan ito dapat naroroon. Gumagamit naman ang hypot testing ng mas mataas na boltahe upang kumpirmahin na ang insulation sa pagitan ng mga circuit ay hindi masisira. Sinusuri ng isa ang mga koneksyon; sinusuri naman ng isa ang paghihiwalay sa pagitan ng mga ito.
Magkaiba ba ang pagsubok sa cable harness sa pagsubok sa wire harness?
Ang mga terminong ito ay halos magkakapalit na ginagamit. Ang pagsubok sa cable harness ay nakasalalay sa parehong mga pamamaraan: continuity, shorts, resistance, hipot kung saan kinakailangan, at mga mekanikal na pagsusuri sa mga termination. Ang pangunahing pagkakaiba ay ang disenyo na sinusubok, hindi ang mga pagsubok mismo.
Kailangan ba ng bawat harness ng hypot test?
Hindi. Depende ito sa boltahe ng pagpapatakbo, sa huling produkto, at sa mga pamantayang naaangkop dito. Maraming low-voltage signal harness ang nangangailangan lamang ng pagsubok sa continuity at shorts. Mas madalas na tinutukoy ng mga power at appliance harness ang hipot.
Gaano kadalas isinasagawa ang mga pull test?
Karaniwang ginagawa ang mga pull test kapag naka-set up ang isang crimp machine, tuwing nagbabago ang terminal, alambre, o kagamitan, at sa mga regular na pagitan habang isinasagawa ang produksyon. Ang eksaktong dalas ay itinatakda ng ispesipikasyon ng customer o ng plano sa kalidad ng tagagawa.